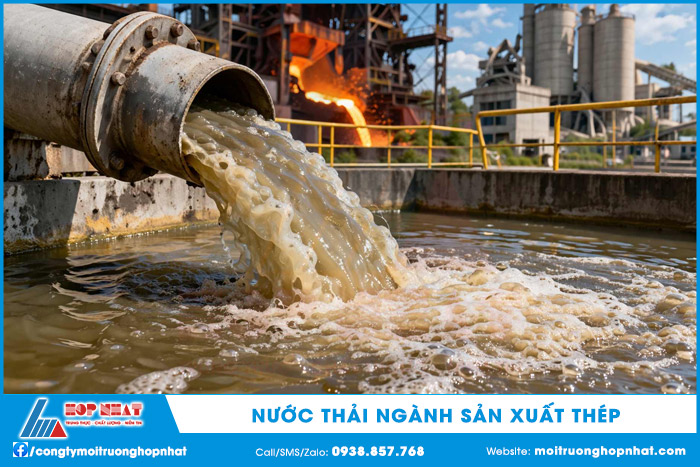
Xử lý nước thải sản xuất thép là yêu cầu bắt buộc đối với các nhà máy luyện gang thép, cán thép, mạ thép và gia công kim loại nhằm kiểm soát ô nhiễm trước khi xả thải hoặc tái sử dụng nước. Nước thải trong ngành thép thường chứa cặn lơ lửng, dầu mỡ, kim loại, axit, kiềm và các chất ô nhiễm khó xử lý nếu không được thiết kế hệ thống phù hợp.

Nội dung bài viết:
1. Tổng quan về nước thải trong ngành sản xuất thép
Để lựa chọn đúng công nghệ xử lý nước thải sản xuất thép, trước hết cần nhìn tổng thể các công đoạn trong nhà máy thép và vai trò của nước trong từng khâu sản xuất.
Ngành thép sử dụng nước cho nhiều mục đích như làm mát thiết bị, rửa khí, tẩy gỉ, cán nóng, cán nguội, làm sạch bề mặt, dập bụi, vệ sinh nhà xưởng và xử lý phụ trợ. Theo Cơ quan Bảo vệ Môi trường Hoa Kỳ, các quá trình sản xuất sắt thép có thể bao gồm luyện cốc, thiêu kết, luyện gang, luyện thép, đúc, cán nóng, rèn, tẩy gỉ axit, làm sạch bề mặt, mạ nóng và ủ nhiệt.
Chính sự đa dạng công đoạn này khiến nước thải sản xuất thép không có một đặc tính cố định. Mỗi nhà máy sẽ có thành phần ô nhiễm khác nhau tùy vào công nghệ sản xuất, nguyên liệu đầu vào, nhiên liệu sử dụng, tỷ lệ tuần hoàn nước và mức độ phân tách dòng thải.
Về bản chất, nước thải thép thường là loại nước thải công nghiệp có tải lượng ô nhiễm cao, biến động lớn và cần kết hợp nhiều phương pháp xử lý. Nếu chỉ dùng một công nghệ đơn lẻ, hệ thống khó đáp ứng ổn định các chỉ tiêu như TSS, COD, dầu mỡ khoáng, pH, kim loại nặng, amoni, phenol hoặc xianua.
2. Nguồn phát sinh nước thải sản xuất thép
Muốn xử lý hiệu quả, doanh nghiệp cần phân loại nguồn phát sinh ngay từ đầu. Việc tách riêng từng dòng thải giúp giảm chi phí hóa chất, hạn chế quá tải hệ thống và tăng khả năng tái sử dụng nước sau xử lý.
- Nước thải từ công đoạn làm mát: Công đoạn làm mát xuất hiện ở hầu hết các nhà máy thép, từ làm mát lò, thiết bị cán, khuôn đúc đến hệ thống tuần hoàn nước giải nhiệt. Dòng nước này thường có nhiệt độ cao, chứa cặn oxit sắt, vảy cán, dầu mỡ bôi trơn và chất rắn lơ lửng. Nếu hệ thống làm mát tuần hoàn không được kiểm soát tốt, nước có thể tích tụ muối hòa tan, độ cứng, cặn ăn mòn và vi sinh vật. Đây là lý do nhiều nhà máy phải bố trí bể lắng, tháp giải nhiệt, lọc áp lực và hệ thống châm hóa chất chống cáu cặn.
- Nước thải từ cán nóng, cán nguội và tẩy gỉ: Sau công đoạn cán, bề mặt thép thường có lớp oxit, dầu cán, cặn kim loại và tạp chất bám dính. Để làm sạch bề mặt, nhà máy có thể sử dụng nước áp lực cao, dung dịch kiềm hoặc axit tẩy gỉ. Nước thải từ cán nóng thường chứa nhiều vảy cán, TSS, dầu mỡ và sắt. Trong khi đó, nước thải từ tẩy gỉ có tính axit, chứa muối kim loại hòa tan, sắt, kẽm, niken, crom hoặc các thành phần phụ thuộc vào loại thép và hóa chất sử dụng. Dòng thải này cần được trung hòa pH, kết tủa kim loại và tách bùn trước khi đưa sang các bước xử lý sau.
- Nước thải từ luyện cốc, rửa khí và xử lý khí thải: Với các khu liên hợp gang thép có công đoạn luyện cốc hoặc xử lý khí, nước thải thường phức tạp hơn so với nhà máy chỉ luyện cán thép. Nước rửa khí, nước dập cốc, nước ngưng và nước từ hệ thống thu hồi sản phẩm phụ có thể chứa phenol, amoni, xianua, dầu mỡ, sulfua và các chất hữu cơ khó phân hủy. Đây là nhóm nước thải có độc tính cao, không nên trộn trực tiếp với các dòng thải thông thường nếu chưa có bước tiền xử lý thích hợp. Trong các tài liệu BAT của châu Âu, quản lý môi trường hiệu quả trong ngành thép thường gắn với giảm phát thải, sử dụng hiệu quả tài nguyên, thu hồi phụ phẩm và tái sử dụng dòng thải khi có thể.
- Nước thải từ vệ sinh nhà xưởng, bãi nguyên liệu và nước mưa chảy tràn: Ngoài nước thải công nghệ, nhà máy thép còn phát sinh nước từ vệ sinh thiết bị, rửa sàn, khu chứa nguyên liệu, bãi xỉ và nước mưa chảy tràn qua khu vực sản xuất. Dòng thải này thường chứa bụi quặng, than, xỉ, cặn kim loại, dầu mỡ, đất cát và chất rắn lơ lửng. Nếu không thu gom riêng, nước mưa chảy tràn có thể kéo theo lượng lớn ô nhiễm vào hệ thống xử lý, làm tăng lưu lượng đột biến và gây sốc tải cho bể lắng hoặc bể sinh học.
3. Đặc điểm và tính chất của nước thải sản xuất thép
Sau khi xác định nguồn phát sinh, bước tiếp theo là hiểu rõ tính chất ô nhiễm. Đây là cơ sở để thiết kế công nghệ xử lý nước thải sản xuất thép đúng tải lượng, đúng mục tiêu và đúng quy chuẩn.
- Hàm lượng chất rắn lơ lửng cao: Một trong những đặc điểm phổ biến nhất của nước thải thép là hàm lượng TSS cao do vảy cán, oxit sắt, bụi kim loại, bùn khoáng và cặn từ quá trình rửa khí. TSS cao làm nước có màu đục, gây lắng cặn trong đường ống, bơm, bể chứa và thiết bị trao đổi nhiệt. Nếu không loại bỏ tốt ở giai đoạn đầu, cặn lơ lửng có thể làm giảm hiệu quả keo tụ, lọc, tuyển nổi, màng lọc và các công đoạn xử lý sau.
- Dầu mỡ khoáng và chất hoạt động bề mặt: Trong dây chuyền cán thép, gia công cơ khí và bảo trì thiết bị, dầu mỡ bôi trơn có thể đi vào nước thải dưới dạng dầu nổi, dầu phân tán hoặc dầu nhũ tương. Dầu mỡ khoáng gây cản trở quá trình oxy hóa sinh học, làm bám dính trên bề mặt vật liệu lọc và giảm khả năng truyền oxy trong bể xử lý. Vì vậy, tách dầu là công đoạn gần như bắt buộc trong nhiều hệ thống xử lý nước thải sản xuất thép, đặc biệt với nước thải cán nóng và cán nguội.
- pH biến động mạnh do axit và kiềm: Nước thải từ tẩy gỉ, rửa bề mặt hoặc trung hòa hóa chất có thể có pH thấp hoặc cao tùy quy trình vận hành.
- pH biến động mạnh ảnh hưởng trực tiếp đến khả năng kết tủa kim loại, hiệu quả keo tụ và hoạt động của vi sinh vật trong bể sinh học.
- Kim loại nặng và muối hòa tan: Nước thải sản xuất thép có thể chứa sắt, mangan, kẽm, niken, crom, đồng hoặc các ion kim loại khác tùy loại nguyên liệu, phụ gia, hóa chất tẩy rửa và loại sản phẩm thép. Kim loại nặng thường không tự phân hủy, có thể tích lũy trong bùn thải hoặc môi trường tiếp nhận nếu không xử lý đạt yêu cầu. Các công nghệ kết tủa hóa học, keo tụ, trao đổi ion, hấp phụ hoặc màng lọc thường được cân nhắc để kiểm soát nhóm ô nhiễm này.
- COD, amoni, phenol và xianua trong một số dòng thải đặc thù: Ở các nhà máy có luyện cốc, xử lý khí hoặc thu hồi hóa phẩm, nước thải có thể chứa COD, amoni, phenol, xianua và các hợp chất hữu cơ khó phân hủy. Nhóm ô nhiễm này yêu cầu công nghệ xử lý chuyên sâu hơn so với dòng thải chỉ chứa TSS và dầu mỡ. Thông thường, hệ thống cần kết hợp tiền xử lý hóa lý, oxy hóa nâng cao, xử lý sinh học và xử lý hoàn thiện để đảm bảo nước sau xử lý ổn định.
4. Các công nghệ xử lý nước thải sản xuất thép phổ biến hiện nay
Không có một công nghệ duy nhất phù hợp cho mọi nhà máy. Hệ thống xử lý nước thải sản xuất thép hiệu quả thường là sự kết hợp giữa cơ học, hóa lý, sinh học và xử lý nâng cao theo từng nhóm ô nhiễm như:
4.1. Phương pháp xử lý cơ học (áp dụng trong mọi công nghệ)
- Song chắn rác, bể gom và điều hòa lưu lượng: Giai đoạn đầu tiên của hệ thống là thu gom, tách rác thô, điều hòa lưu lượng và ổn định nồng độ ô nhiễm. Song chắn rác giúp loại bỏ vật thể lớn, cặn thô và tạp chất có nguy cơ làm tắc bơm. Bể gom có nhiệm vụ tập trung nước thải từ các khu vực sản xuất. Bể điều hòa giúp cân bằng lưu lượng, nồng độ, pH và nhiệt độ trước khi nước đi vào công đoạn xử lý chính. Với ngành thép, bể điều hòa đặc biệt quan trọng vì nước thải có thể biến động mạnh theo ca sản xuất, thời điểm xả rửa, vệ sinh thiết bị hoặc mưa lớn. Nếu bỏ qua công đoạn này, toàn bộ hệ thống phía sau dễ bị sốc tải.
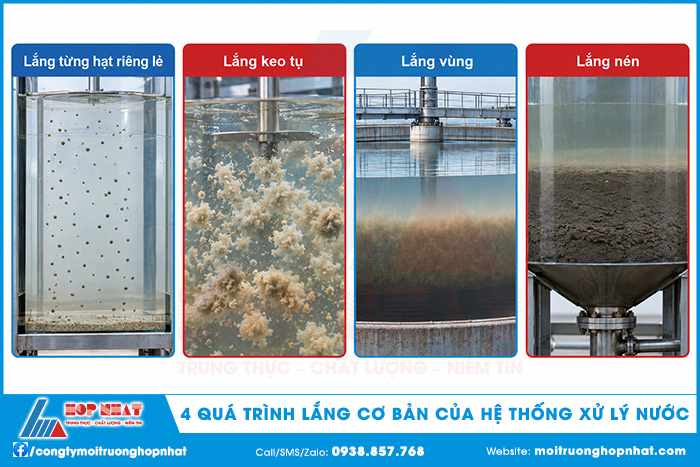
- Tách dầu mỡ và lắng cặn sơ bộ: Sau điều hòa, nước thải thường được đưa qua công đoạn tách dầu và lắng cặn để giảm tải ô nhiễm ban đầu. Bể tách dầu trọng lực, bể lắng cát, bể lắng đứng hoặc bể lắng ngang có thể được sử dụng tùy đặc điểm dòng thải. Với nước thải chứa dầu phân tán hoặc dầu nhũ tương, doanh nghiệp có thể cần thêm hóa chất phá nhũ, tuyển nổi khí hòa tan hoặc keo tụ tạo bông để nâng cao hiệu quả tách dầu. Công đoạn này giúp giảm TSS, dầu mỡ, vảy cán và một phần kim loại bám trên cặn. Nhờ đó, các công đoạn sau vận hành ổn định hơn và ít phát sinh sự cố nghẹt lọc.
- Tuyển nổi khí hòa tan DAF: Phù hợp với nước thải chứa dầu mỡ, chất rắn nhẹ, cặn mịn và bông bùn khó lắng. Nguyên lý của DAF là tạo các bọt khí siêu nhỏ bám vào hạt ô nhiễm, làm chúng nổi lên bề mặt để thu gom bằng cơ cấu gạt bùn. Công nghệ này thường được áp dụng cho nước thải cán thép, nước thải có dầu nhũ tương hoặc dòng thải sau keo tụ tạo bông.

4.2. Công nghệ hóa lý kết hợp sinh học
Một số phương pháp thường dùng trong hệ thống XLNT sản xuất thép có công nghệ hóa lý kết hợp sinh học như:
- Trung hòa pH và kết tủa kim loại: Với nước thải có axit, kiềm hoặc kim loại hòa tan, trung hòa pH và kết tủa hóa học là công nghệ xử lý cốt lõi. Quá trình này thường dùng vôi, NaOH, HCl, H2SO4 hoặc các hóa chất điều chỉnh pH khác để đưa nước thải về vùng pH tối ưu. Sau đó, kim loại nặng được chuyển từ dạng hòa tan sang dạng hydroxide hoặc muối ít tan để tách ra bằng lắng hoặc lọc.
- Hiệu quả của công đoạn này phụ thuộc vào pH, thời gian phản ứng, tốc độ khuấy, loại hóa chất, đặc tính kim loại và nồng độ chất tạo phức trong nước thải. Nếu kiểm soát không tốt, kim loại có thể không kết tủa triệt để hoặc bùn phát sinh quá nhiều.
- Keo tụ tạo bông và lắng hóa lý: Keo tụ tạo bông là công nghệ phổ biến trong xử lý nước thải sản xuất thép vì có khả năng loại bỏ TSS mịn, màu, dầu nhũ tương, một phần COD và kim loại. Trong công đoạn này, hóa chất keo tụ như PAC, phèn nhôm, phèn sắt hoặc polymer trợ keo tụ được châm vào nước thải. Các hạt keo nhỏ mất ổn định, kết dính thành bông cặn lớn hơn và được tách ra trong bể lắng. Một số nghiên cứu và tổng quan về nước thải công nghiệp cũng ghi nhận keo tụ, tạo bông, lắng và các quá trình oxy hóa nâng cao là nhóm công nghệ thường được dùng để xử lý nước thải có độc tính hoặc khó phân hủy sinh học. (MDPI)
- Với nhà máy thép, keo tụ tạo bông thường được đặt sau trung hòa pH hoặc sau tách dầu. Đây là bước quan trọng để giảm độ đục, giảm cặn và chuẩn bị nước cho công đoạn lọc hoặc xử lý sinh học.
- Bể xử lý thiếu khí, hiếu khí: Không phải mọi nước thải thép đều phù hợp với xử lý sinh học. Tuy nhiên, với dòng thải có thành phần hữu cơ, amoni hoặc một số chất có khả năng phân hủy, công nghệ sinh học vẫn có vai trò quan trọng. Các công nghệ có thể sử dụng gồm bể thiếu khí, bể hiếu khí, bùn hoạt tính, MBBR, SBR hoặc kết hợp nhiều giai đoạn. Mục tiêu là giảm BOD, COD dễ phân hủy, amoni và nitơ. Đối với nước thải có phenol, xianua hoặc chất độc, cần tiền xử lý trước để tránh ức chế vi sinh. Trong xử lý nước thải sản xuất thép, quá tsinh học thường không đứng độc lập mà nằm sau các bước hóa lý nhằm giảm dầu mỡ, kim loại và độc tính. Khi nước đầu vào ổn định, bể sinh học mới phát huy hiệu quả lâu dài.

4.3. Công nghệ xử lý nâng cao
Ngoài các công nghệ nêu trên thì hiện nay nhiều nơi cũng áp dụng các công nghệ khác để xử lý các loại khi nước thải có thành phần phức tạp, yêu cầu xả thải nghiêm ngặt hoặc cần tái sử dụng nước chất lượng cao.
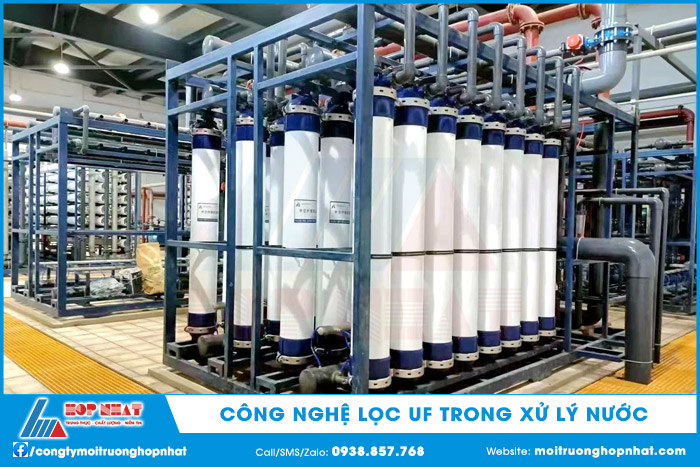
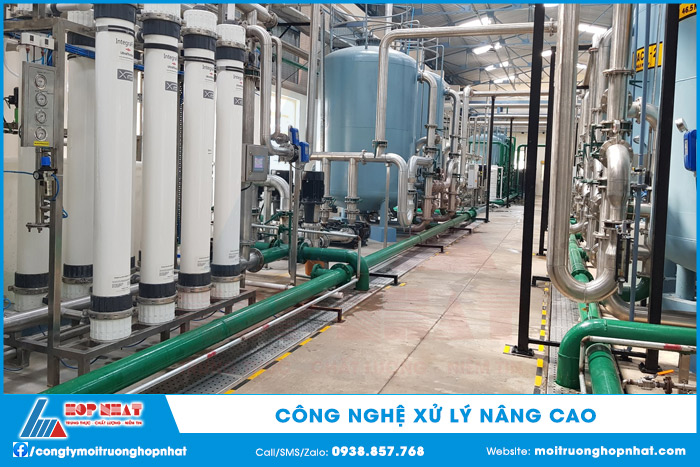
- Lọc áp lực, lọc than hoạt tính, công nghệ màng lọc: Sau lắng hoặc tuyển nổi, nước thải có thể vẫn còn cặn mịn, màu, mùi, COD dư hoặc dầu mỡ vết. Khi đó, công đoạn lọc hoàn thiện giúp nâng chất lượng nước đầu ra. Lọc cát và lọc đa vật liệu giúp loại bỏ TSS còn lại. Than hoạt tính có thể hấp phụ một phần hợp chất hữu cơ, màu, mùi và chất ô nhiễm khó phân hủy. Trong các hệ thống yêu cầu cao hơn, doanh nghiệp có thể cân nhắc siêu lọc, nano lọc, thẩm thấu ngược hoặc trao đổi ion để tái sử dụng nước. Các công nghệ màng như UF, NF, RO thường phù hợp với mục tiêu tuần hoàn nước, giảm khai thác nước cấp và tiến tới xả thải thấp. Tuy nhiên, chi phí đầu tư, chi phí vận hành và xử lý dòng cô đặc cần được tính toán kỹ.
- Công nghệ Oxy hóa nâng cao và điện hóa: Với các chất ô nhiễm khó phân hủy như phenol, xianua, một số hợp chất hữu cơ bền hoặc COD khó xử lý, công nghệ oxy hóa nâng cao và điện hóa có thể được xem xét. Các phương pháp như ozone, Fenton, UV, điện keo tụ hoặc điện oxy hóa có khả năng phá vỡ cấu trúc các hợp chất bền, hỗ trợ giảm độc tính và tăng khả năng xử lý ở các bước sau. Một số tài liệu chuyên ngành về nước thải thép cũng đề cập đến ozonation, electrocoagulation, precipitation và các phương pháp lai như hướng xử lý cho các chất ô nhiễm độc hại trong ngành thép.
5. Quy trình xử lý nước thải sản xuất thép tham khảo
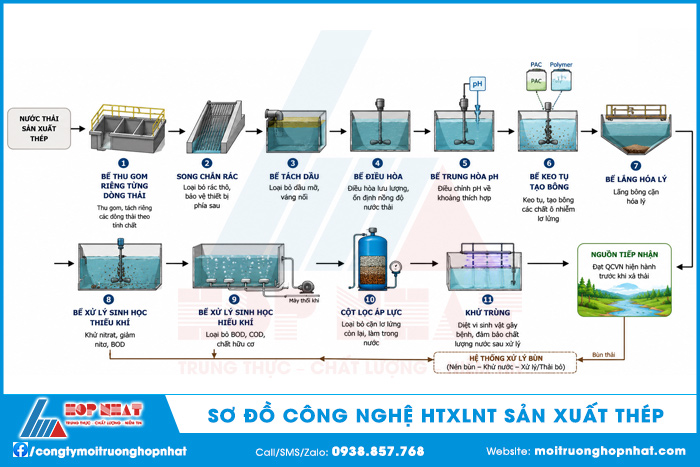
Từ các công nghệ trên, một hệ thống xử lý nước thải sản xuất thép thường được thiết kế theo hướng phân tuyến dòng thải và xử lý theo từng nhóm ô nhiễm.
Một quy trình tham khảo có thể gồm: Nước thải > Bể thu gom riêng từng dòng thải > Song chắn rác > Bể tách dầu > Bể điều hòa > Bể trung hòa pH > Bể keo tụ tạo bông > Bể lắng hóa lý > Bể xử lý sinh học thiếu khí > Bể xử lý sinh học hiếu khí > Cột lọc áp lực > Khử trùng > Nguồn tiếp nhận.
Với nước thải tẩy gỉ có axit và kim loại, quy trình nên ưu tiên trung hòa, kết tủa kim loại và tách bùn. Với nước thải cán chứa dầu, nên ưu tiên tách dầu, phá nhũ, tuyển nổi và lọc. Với nước thải luyện cốc hoặc rửa khí có phenol, xianua, amoni và COD, cần tiền xử lý riêng trước khi đưa vào hệ thống tập trung.
Điểm quan trọng là không nên thiết kế hệ thống chỉ dựa vào lưu lượng trung bình. Nhà máy cần lấy mẫu phân tích theo từng thời điểm sản xuất, xác định tải lượng ô nhiễm cực đại, kiểm tra khả năng dao động pH, nhiệt độ và nồng độ dầu mỡ. Đây là cơ sở để lựa chọn dung tích bể, công suất bơm, định lượng hóa chất và công nghệ xử lý phù hợp.
6. Lưu ý khi lựa chọn công nghệ xử lý nước thải sản xuất thép
Để hệ thống vận hành ổn định, lựa chọn công nghệ cần dựa trên dữ liệu thực tế thay vì chỉ sao chép một mô hình có sẵn.
- Trước hết, doanh nghiệp cần phân tích đầy đủ các chỉ tiêu đầu vào như pH, nhiệt độ, TSS, COD, BOD5, dầu mỡ khoáng, amoni, phenol, xianua, sắt, mangan, kẽm, crom, niken và các thông số đặc thù khác.
- Tiếp theo, cần xác định mục tiêu xử lý là xả thải ra nguồn tiếp nhận, đấu nối vào hệ thống xử lý tập trung hay tái sử dụng nước trong nhà máy. Mỗi mục tiêu sẽ có yêu cầu khác nhau về chất lượng nước sau xử lý, mức đầu tư và cấu hình công nghệ.
- Cuối cùng, doanh nghiệp cần tính đến bùn thải. Hệ thống xử lý nước thải sản xuất thép có thể phát sinh bùn chứa kim loại, dầu mỡ hoặc hóa chất. Bùn sau ép cần được phân định, lưu giữ, vận chuyển và xử lý theo quy định về quản lý chất thải. Nếu chỉ tập trung vào nước sau xử lý mà bỏ qua bùn thải, nhà máy vẫn có nguy cơ phát sinh rủi ro môi trường.
Trên đây là một số thông tin về "Tìm hiểu về công nghệ xử lý nước thải sản xuất thép", có thể thấy, xử lý nước thải sản xuất thép là quá trình phức tạp vì nước thải phát sinh từ nhiều công đoạn, có thành phần ô nhiễm đa dạng và biến động lớn. Vì vậy việc đầu tư hệ thống đúng công nghệ xử lý nước thải không chỉ giúp doanh nghiệp tuân thủ quy chuẩn xả thải mà còn góp phần tiết kiệm nước, giảm rủi ro vận hành và nâng cao hình ảnh sản xuất bền vững.
Tùy theo đặc tính của nguồn thải mà bạn cần lựa chọn phương án xử lý tối ưu. Nếu bạn cần tư vấn thiết kế hệ thống XLNT hiệu quả với nguồn thải đầu ra đạt chuẩn, dễ vận hành, bảo trì, giảm chi phí xử lý thì hãy liên hệ ngay với moitruonghopnhat.com qua Hotline 0938.857.768